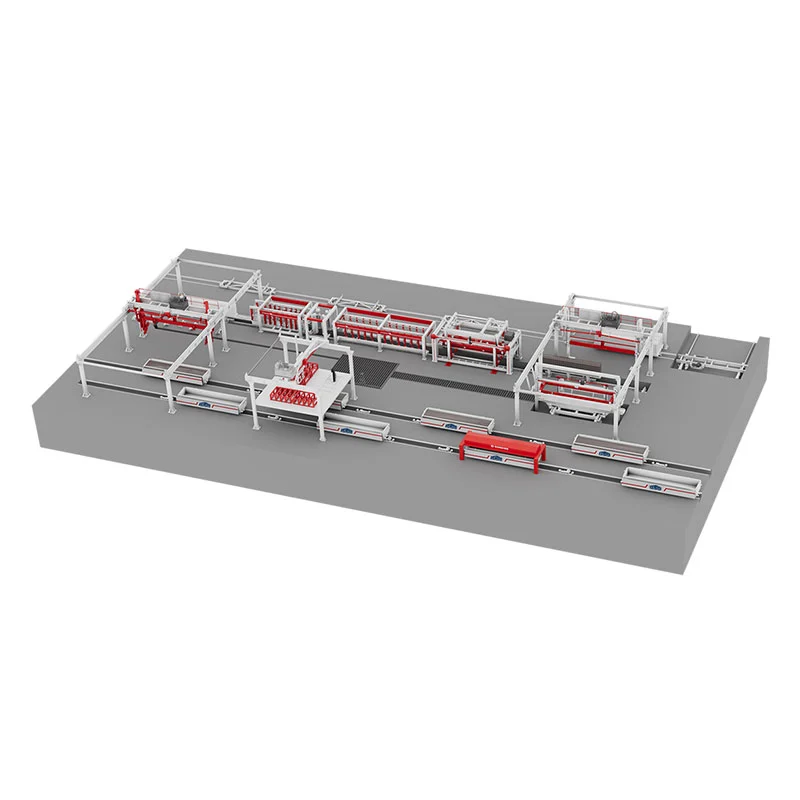
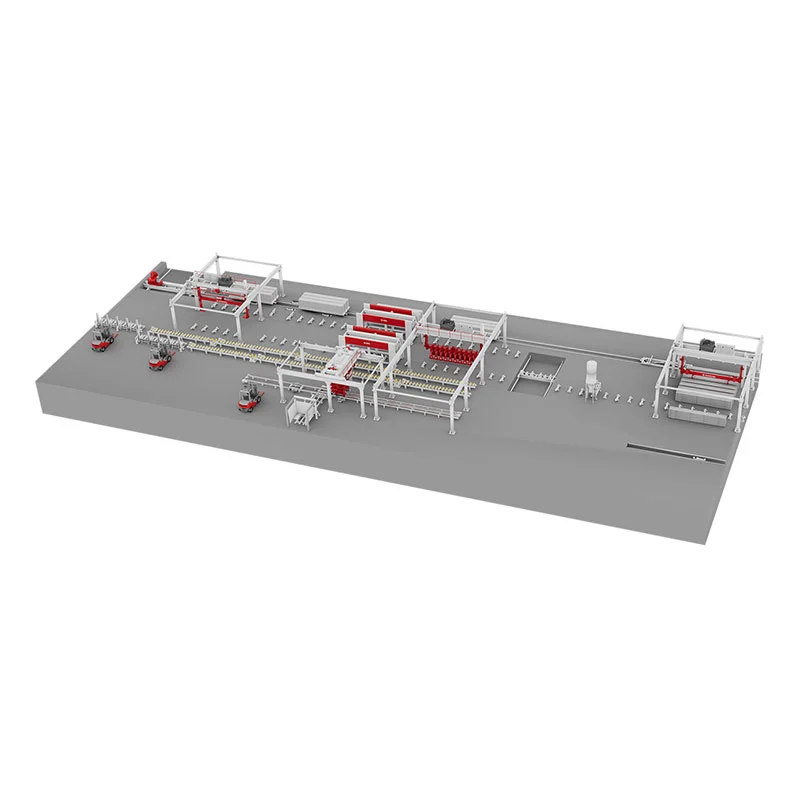
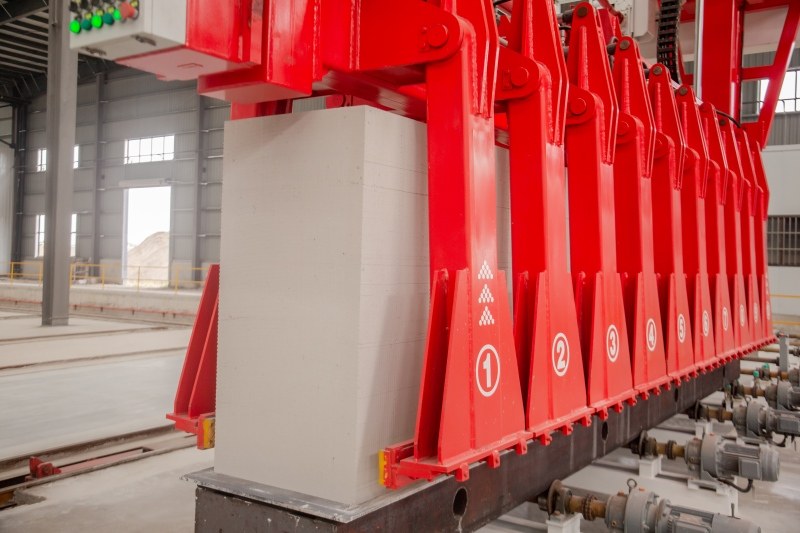
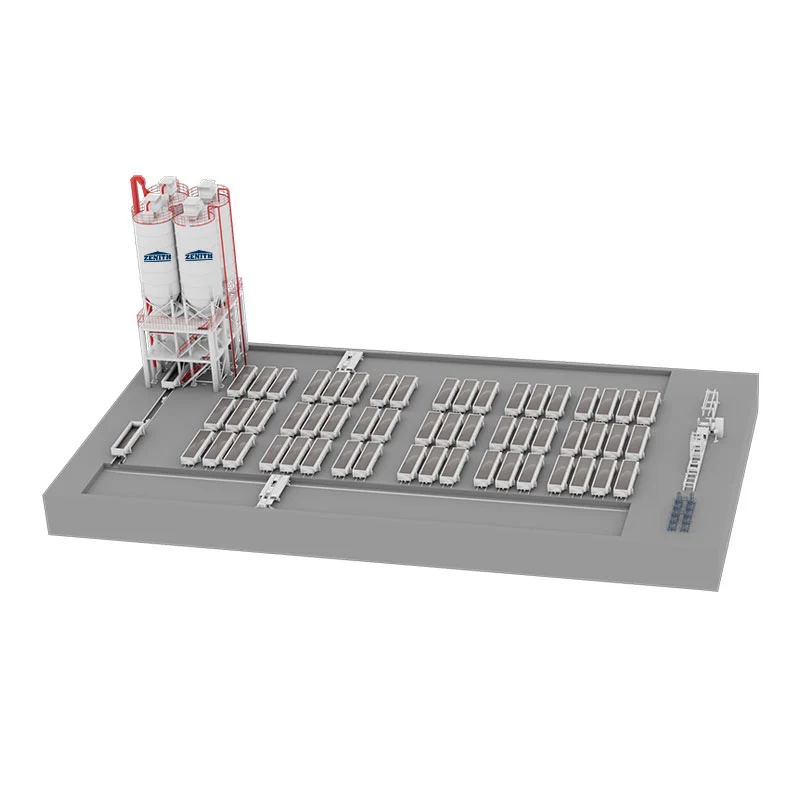
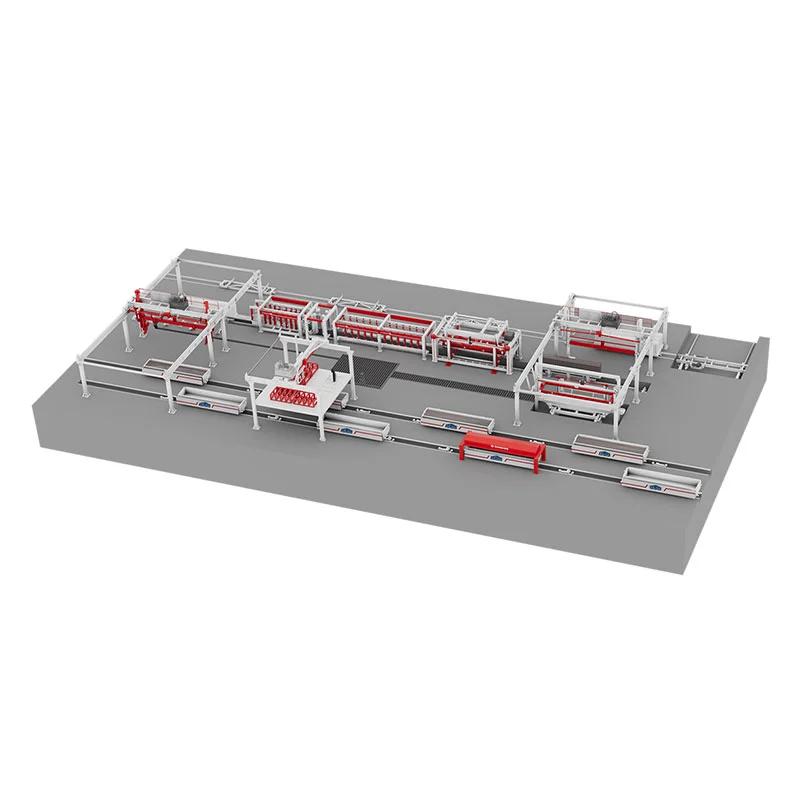
У свету конкуренције производње аутоклавираног газираног бетона (ААЦ), прецизност, брзина и доследност дефинишу успех. ПЛЦ системи су се појавили као камен темељац модерне аутоматизације, трансформишући начин производње ААЦ листова. Интеграцијом програмабилних логичких контролера уААЦ СхеетОпрема за производну линију, произвођачи елиминишу ручне грешке, смањују застоје и постижу оптимизацију процеса у реалном времену. Наша фабрика је забележила повећање пропусности за 40% и значајан пад отпада након усвајања ПЛЦ решења из Зенитх-а. Ови системи координирају дозирање, мешање, сечење и очвршћавање са ненадмашном поузданошћу, обезбеђујући да сваки лист испуњава тачне спецификације.
Без ПЛЦ-а, производња ААЦ плоча пати од недоследне густине, неравномерног сечења и енергетске неефикасности. Зенитх-ова напредна ПЛЦ интеграција синхронизује сваку фазу од припреме суспензије до контроле аутоклава. Резултат? Већи принос, нижи оперативни трошкови и беспрекорна скалабилност. Без обзира да ли производите танке лимове или дебеле панеле, добро дизајнирани ПЛЦ систем пружа окосницу података за предиктивно одржавање и осигурање квалитета. Овај чланак објашњава како ПЛЦ-ови поједностављују производњу ААЦ листова, представља техничке параметре наше опреме и одговара на најчешћа питања о аутоматизацији. Читајте даље да бисте открили зашто наша фабрика води у индустрији интелигентних ААЦ решења.
Дозирање сировина је основа квалитета ААЦ. Чак и мала одступања у пропорцијама креча, цемента, песка или гипса доводе до слабости структуре или површинских недостатака. Традиционално ручно дозирање се ослања на будност оператера, која је склона умору и грешкама. Наша фабрика је имплементирала Зенитх-ов ПЛЦ-контролисани систем дозирања за аутоматизацију мерења и дозирања. ПЛЦ чита рецепте из централизоване базе података и прилагођава сваку компоненту у реалном времену на основу садржаја влаге и температуре. Ово елиминише нагађање и осигурава да свака серија буде у складу са строгим толеранцијама.
Кључне предности дозирања које покреће ПЛЦ укључују:
Наша опрема за производну линију ААЦ плоча користи сензоре високе резолуције који комуницирају директно са ПЛЦ-ом преко индустријског Етхернета. Систем може да ускладишти до 500 рецепата, а промена између рецепата траје мање од два минута. Штавише, ПЛЦ означава свако одступање које прелази 0,5% и паузира производњу док оператер не прегледа аларм. Ова проактивна контрола квалитета смањује отпад сировина за 18% годишње, што је потврђено у нашим фабричким ревизијама. За произвођаче који желе да скалирају, ПЛЦ дозирање осигурава да сваки ААЦ лист одржава уједначену густину и чврстоћу на притисак. Без аутоматизације, недоследности дозирања каскадирају у касније фазе, узрокујући пукотине на резању или неравномерно аутоклавирање. Стога, улагање у ПЛЦ-побољшано серирање није опционо, већ је неопходно за производњу премијум ААЦ плоча.
Поред тога, ПЛЦ се интегрише са системима за планирање ресурса предузећа (ЕРП), омогућавајући нашим клијентима да даљински прате потрошњу материјала. Контролне табле у реалном времену приказују статус серије, графиконе трендова и предиктивна упозорења за допуњавање силоса. Овај ниво увида омогућава менаџерима постројења да оптимизују залихе и смање време застоја. Укратко, ПЛЦ системи трансформишу дозирање из потенцијалног уског грла у поједностављен процес отпоран на грешке. Зенитх-ова експертиза у калибрацији ћелија за оптерећење и подешавању ПИД петљи осигурава да наши купци постижу 99,8% тачности шарже из дана у дан.
Након дозирања, фазе мешања и ливења одређују хомогеност суспензије и структуру пора. Недоследно мешање доводи до великих шупљина, седиментације или слабе чврстоће зелене боје. ПЛЦ системи управљају брзином, трајањем и редоследом миксера, док такође контролишу температуру изливања и однос воде и чврсте материје. Наша фабрика користи Зенитх-ов ПЛЦ за управљање планетарним миксерима са претварачима променљиве фреквенције (ВФД). ПЛЦ убрзава мешање током уградње праха, а затим смањује брзину да би се избегло заробљавање ваздуха. Сензори температуре достављају податке ПЛЦ-у, који прилагођава убризгавање паре тако да одржава 40-45°Ц за оптималну реакцију алуминијумског праха.
Кључне оптимизације које омогућавају ПЛЦ укључују:
Наша опрема за производну линију ААЦ плоча има ХМИ екран осетљив на додир који приказује криве мешања и трупце ливења. Оператери могу да изаберу унапред дефинисане програме за различите густине листова (300-800 кг/м³). ПЛЦ такође примењује сигурносне блокаде: мешалица не може да се испразни ако калуп није правилно постављен, чиме се спречава просипање. Један од највреднијих аспеката је адаптивни алгоритам који компензује варијације температуре састојака. На пример, ако цемент буде топлији него иначе, ПЛЦ смањује време мешања како би спречио прерано учвршћивање. Ова динамичка контрола осигурава да се суспензија равномерно диже, производећи ААЦ листове са финим, равномерно распоређеним порама. Наши купци пријављују смањење од 25% одбачених листова након преласка на мешање којим управља ПЛЦ. Штавише, систем бележи сваки циклус ливења, омогућавајући анализу основног узрока за све аномалије. Смањењем људске интервенције, ПЛЦ елиминише варијације узроковане променама у сменама или нивоима вештине оператера. За производне линије великог обима, ова доследност се директно преводи у ниже трошкове производње и веће задовољство купаца. Зенитхов тим за пуштање у рад осигурава да је сваки ПЛЦ програм прилагођен вашим специфичним сировинама и климатским условима, максимизирајући ефикасност од првог дана.
Резање зелених ААЦ колача у прецизне листове, а затим њихово аутоклавирање захтева синхронизацију на више оса. Било какво неусклађеност током сечења узрокује ломљење ивица или грешке у димензијама, док неправилно очвршћавање доводи до непотпуног формирања тоберморита. ПЛЦ системи координирају напетост жице за сечење, брзину рама за сечење и рампе температуре/притиска у аутоклаву. Наша фабрика користи Зенитх-ов ПЛЦ за управљање машинама за сечење жице са апсолутним енкодерима. ПЛЦ обезбеђује да се оквир за сечење помера брзином од 0,5-2 м/мин у зависности од густине колача, спречавајући ломљење жице или површинско повлачење. Истовремено, ПЛЦ подешава напетост жице преко пнеуматских регулатора затворене петље, постижући толеранције сечења од ±1 мм по дужини и ширини лима.
Током аутоклавирања, ПЛЦ извршава унапред дефинисани циклус очвршћавања са више фаза: предвакум, загревање, константан притисак и хлађење. Надзире трансмитере притиска и термопарове у реалном времену, модулишући парне вентиле како би пратили идеалну брзину кретања. Ако притисак премаши задату вредност, ПЛЦ постепено отвара издувне вентиле да би се избегао термички удар. Ова прецизна контрола максимизира формирање кристалних ЦСХ фаза, повећавајући чврстоћу плоче на 4-6 МПа према АСТМ стандардима. Наша опрема за производну линију ААЦ плоча такође укључује сигурносне опције: ако су врата аутоклава отпечаћена, ПЛЦ закључава циклус и аутоматски испушта притисак. Подаци из сваке серије у аутоклаву се чувају за потребе сертификације и гаранције.
Додатне предности сечења и очвршћавања које контролише ПЛЦ:
Наша фабрика је документовала да интеграција ПЛЦ-а смањује отпад од сечења са 5% на мање од 1%. Штавише, доследно очвршћавање елиминише мекане тачке и пукотине, повећавајући капацитет плоче за држање ексера и топлотну изолацију. За произвођаче који производе ојачане ААЦ лимове, ПЛЦ такође контролише постављање челичних мрежастих кавеза пре ливења, обезбеђујући да остану центрирани након сечења. Без такве аутоматизације, ручно руковање често помера арматуру, што доводи до квара конструкције. Стога су ПЛЦ-ови неопходни за производњу висококвалитетних ААЦ плоча које испуњавају савремене грађевинске захтеве. Зенитх пружа пуну обуку о ПЛЦ програмирању и решавању проблема, оснажујући ваш тим да одржи врхунске перформансе.
Када бирају опрему за производну линију ААЦ плоча, купци морају проценити кључне метрике перформанси које директно утичу на излаз, квалитет и оперативне трошкове. Испод је детаљна табела спецификација Зенитх-ових ПЛЦ-интегрисаних система, заснована на подацима из наших фабричких инсталација широм света. Ови параметри показују како ПЛЦ контрола омогућава прецизну регулацију сваке фазе производње.
| Параметар | Опсег вредности | Функција контроле ПЛЦ-а |
| Тачност шарже (по компоненти) | ±0,2% до ±0,5% | Вагање у затвореној петљи са аутоматском корекцијом таре |
| Брзина мешања (променљива) | 0-1500 о/мин | ВФД контролисани профили брзине специфични за рецепт |
| Време ливења по калупу | 45-90 секунди | Секвенцијална логика са провером блокаде |
| Толеранција сечења (дужина/ширина/висина) | ±1 мм до ±1,5 мм | Серво позиционирање и регулација напетости жице |
| Опсег притиска у аутоклаву | 0,8-1,2 МПа | ПИД петље са програмирањем рампе/натапања |
| Опсег температуре аутоклава | 180°Ц - 200°Ц | Вишезонска повратна информација о термопару |
| Време циклуса (сечење до готовог листа) | 8-12 сати (укључујући сушење) | Планер производње интегрисан у ПЛЦ |
| Потрошња енергије по м³ | 35-45 кВх | Контрола паре и мотора заснована на захтевима |
| Време циклуса ПЛЦ скенирања | < 10 мс | И/О ажурирање у реалном времену и руковање алармом |
| Задржавање података | 5 година на локалној СД картици | Евидентирање догађаја и резервна копија рецепта |
Наша фабрика је усавршавала ове параметре током две деценије, обезбеђујући да Зенитх-ова опрема за производну линију ААЦ плоча испоручује конзистентан учинак до 300.000 м³ годишње по линији. Способност ПЛЦ-а да евидентира трендове и генерише извештаје о сменама помаже нашим клијентима да испуне строге сертификате квалитета као што су ЕН 12602 или АСТМ Ц1693. Штавише, даљински приступ преко безбедног ВПН-а омогућава Зенитх-овом тиму за подршку да одмах дијагностикује проблеме, смањујући средње време за поправку. Када упоредите опрему, фокусирајте се на тачност шарже и контролу очвршћавања — они имају највећи утицај на чврстоћу плоче и стабилност димензија. Са ПЛЦ аутоматизацијом, наши купци остварују периоде поврата мање од 18 месеци захваљујући смањеном отпаду и трошковима рада. Контактирајте нас да видите како се ови параметри могу прилагодити вашим сировинама и производним циљевима.
ПЛЦ системи су нервни центар модерне производње ААЦ плоча, трансформишући сваку фазу од дозирања у аутоклавирање. Они елиминишу људске грешке, обезбеђују прилагођавања у реалном времену и пружају непревазиђену доследност. Наша фабрика је интегрисанаЗенитхПЛЦ решења у ААЦ опреми за производну линију лимова широм света, постижући веће приносе и ниже оперативне трошкове. Кључне ствари: дозирање које контролише ПЛЦ обезбеђује тачност од ±0,2%; мешање и ливење постају прилагодљиви варијацијама сировина; толеранције резања се смањују на ±1 мм; а циклуси аутоклава прате идеалне профиле притисак-температура. Горња табела техничких параметара показује мерљиве предности аутоматизације. Усвајањем опреме коју покреће ПЛЦ, произвођачи смањују отпад до 25%, потрошњу енергије за 12%, а отпад за преко 80%. У индустрији у којој марже зависе од ефикасности, ПЛЦ-ови нису луксуз већ потреба. Да бисте остали конкурентни, инвестирајте у интелигентне системе који се прилагођавају вашем пословању.
Која је најкритичнија фаза производње у којој ПЛЦ спречавају дефекте у ААЦ листовима?
Најкритичнија фаза је дозирање сировина, јер чак и мала одступања у пропорцијама креча или цемента мењају коначну густину и снагу ААЦ-а. ПЛЦ-ови користе ћелије за оптерећење и мераче протока за подешавање сваке компоненте у реалном времену, са типичном тачношћу од ±0,2%. Наша фабрика је открила да је ручно дозирање проузроковало да 12% листова не успе на тестовима компресије, док је ПЛЦ дозирање смањило то на мање од 0,5%. Без прецизног дозирања, накнадно мешање, сечење и очвршћавање не могу да надокнаде основне грешке. Стога, ПЛЦ системи директно решавају основни узрок многих проблема са квалитетом.
Могу ли ПЛЦ системи смањити потрошњу енергије у аутоклаву ААЦ листова?
Да, значајно. ПЛЦ-ови имплементирају рампу/натапање и модулацију паре засновану на потражњи, спречавајући расипање енергије од прекорачења температуре или притиска. У Зенитх-овој опреми за производну линију ААЦ плоча, ПЛЦ смањује потрошњу енергије у аутоклаву за 12-15% усклађујући проток паре са прецизном стопом апсорпције топлоте колача. Поред тога, ПЛЦ може да закаже циклусе аутоклава током сати електричне енергије ван вршног оптерећења и поврати топлоту кондензата. Наши купци наводе да уштеде преко 30.000 кВх годишње по аутоклаву. Без оптимизације ПЛЦ-а, ручна контрола вентила често доводи до скокова притиска и непотребног одзрачивања, повећавајући рачуне за гориво до 20%.
Како ПЛЦ интеграција побољшава ефикасност промене између различитих величина ААЦ листова?
ПЛЦ системи чувају више рецепата за сечење и аутоматски мењају положај жица или оквира за сечење преко серво погона. Уместо ручног подешавања 20+ жица за сечење (што траје 2-3 сата и доводи до грешака), оператери једноставно бирају нове димензије листа на ХМИ-у. ПЛЦ помера сваку жицу у програмирану позицију у року од 5 минута, са поновљивошћу од ±0,2 мм. Наша фабрика користи Зенитхово управљање рецептурама за рад са величинама од 600к2000 мм до 1200к6000 мм. Ова агилност омогућава произвођачима да одговоре на прилагођене поруџбине без дугог застоја. За разлику од тога, ручна промена често доводи до погрешних резова и расипања колача током пробних вожњи.
Које функције предвиђања одржавања нуде ПЛЦ-ови за опрему за производну линију ААЦ плоча?
ПЛЦ-ови континуирано прате вибрације, потрошњу струје, времена циклуса и температуру на кључним компонентама као што су миксери, секачи жице и врата аутоклава. Када се параметар креће изван нормалног опсега (нпр. струја мотора миксера расте 10% изнад основне линије), ПЛЦ генерише упозорење пре него што дође до квара. Наша фабрика је интегрисала Зенитх-ов дијагностички софтвер који израчунава преостали век трајања за сечење жица и заптивки за аутоклав. Овај предиктивни приступ смањује непланирана заустављања за 70% и продужава век опреме за 25%. Без таквих карактеристика, произвођачи се ослањају на реактивно одржавање, што доводи до скупих заустављања производње и безбедносних ризика.
Да ли је даљинско надгледање и решавање проблема могући са ААЦ линијама које контролише ПЛЦ?
Апсолутно. Модерни ПЛЦ-ови укључују индустријске Етхернет портове и сигурне ВПН могућности, омогућавајући Зенитх-овим инжењерима да даљински приступе контролном систему са било ког места. Можемо прегледати податке уживо, прилагодити ПИД параметре или учитати нови фирмвер без путовања на локацију. Наша фабрика подржава даљинску дијагностику за 90% уобичајених проблема, смањујући средње време за поправку са 48 сати на 4 сата. ПЛЦ такође шаље аутоматизована е-маил или СМС упозорења за аларме као што су низак притисак или одступање серије. Ова повезаност обезбеђује минимално време застоја и стручну подршку на дохват руке. За постројења на удаљеним локацијама, даљински приступ је мењач игре за одржавање високог радног времена.
Направите следећи корак ка потпуно аутоматизованој, високоефикасној производњи. Зенитх-ова ПЛЦ-интегрисана ААЦ опрема за производну линију плоча помогла је у преко 200 фабрика широм света да смање отпад, смање трошкове енергије и произведу врхунске плоче.Контактирајте наш инжењерски тим данасза бесплатне консултације и прилагођену анализу повраћаја улагања. Дозволите нам да вам покажемо како стручност наше фабрике може постати ваша конкурентска предност.