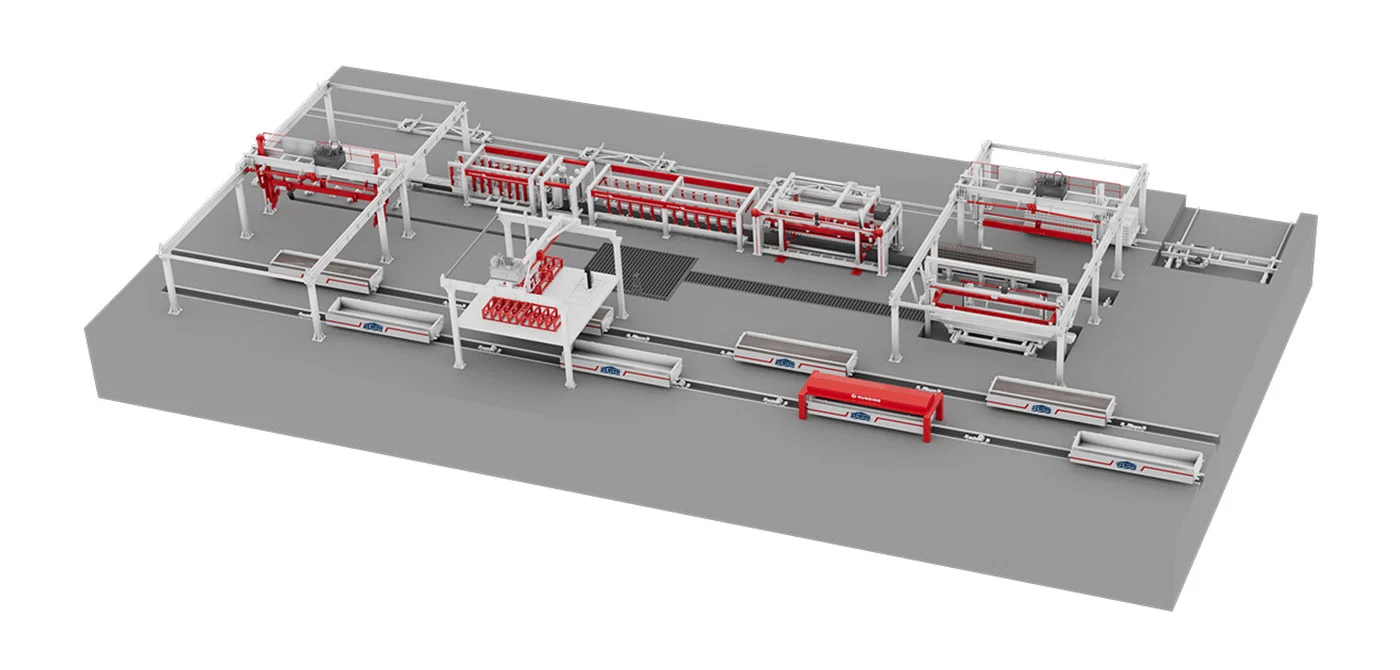
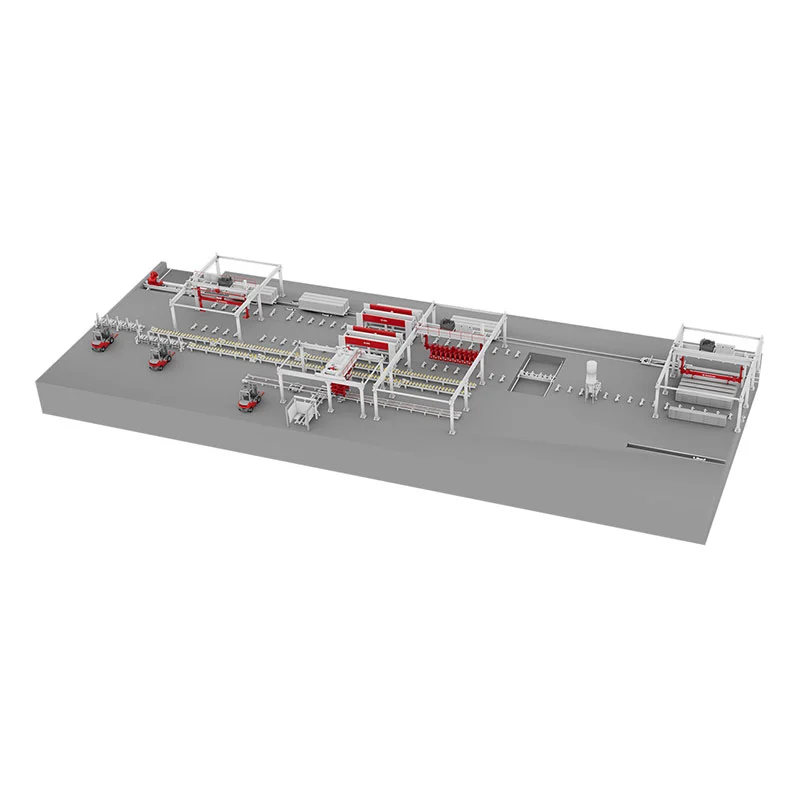
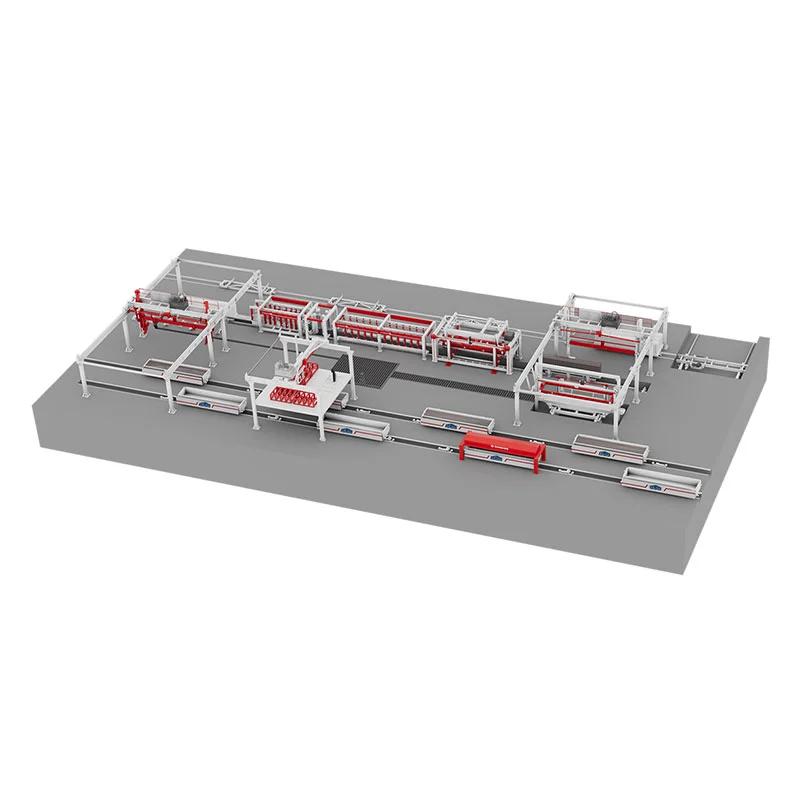
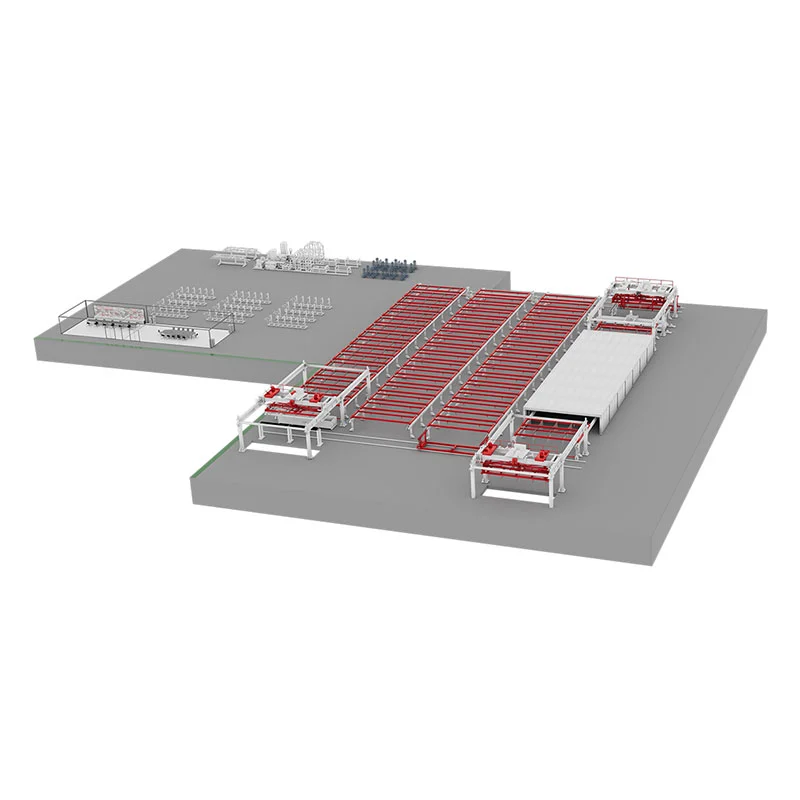
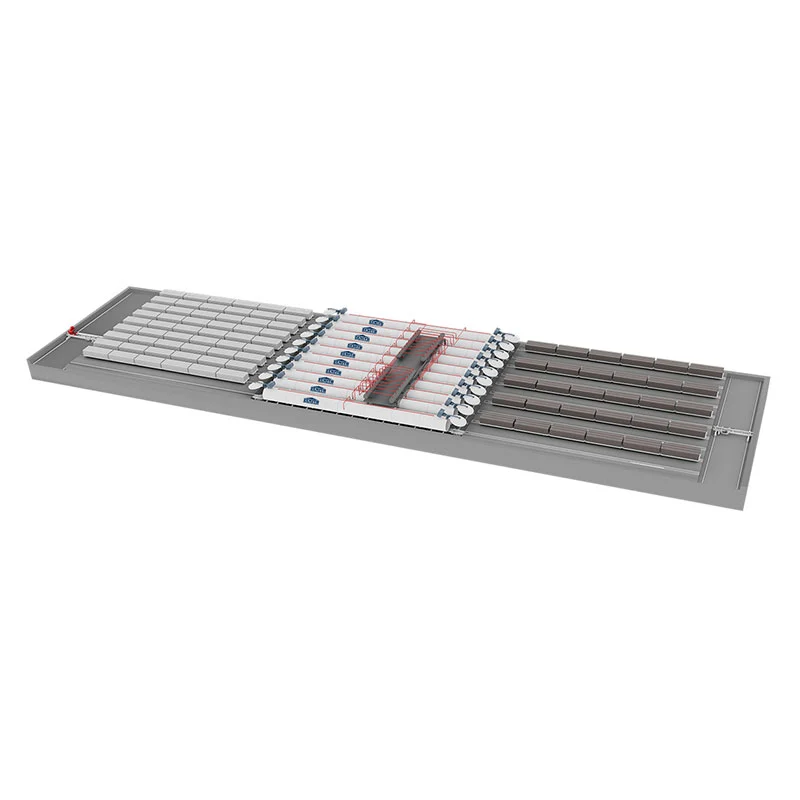
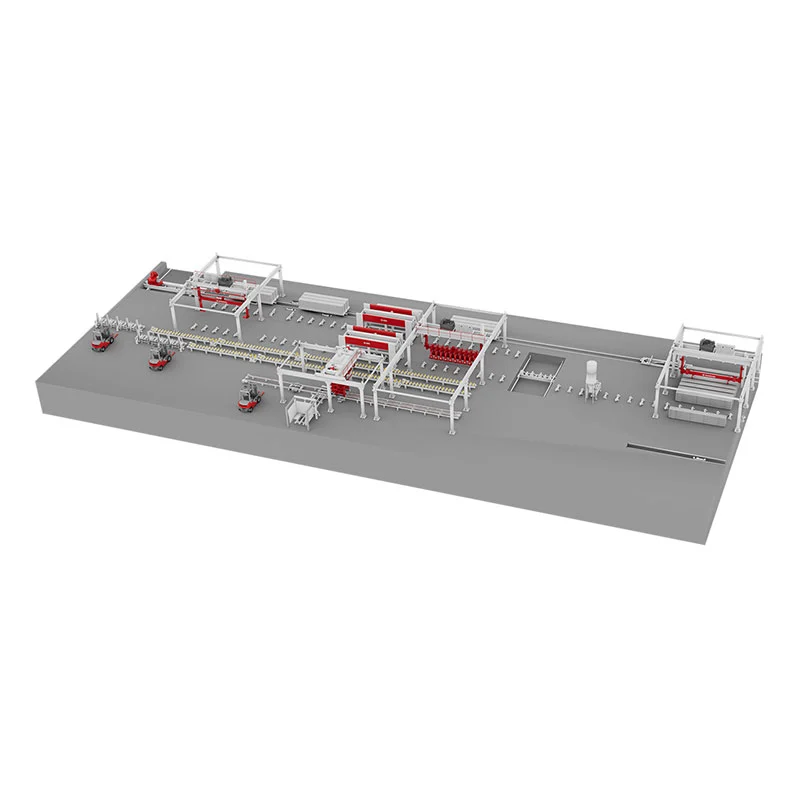
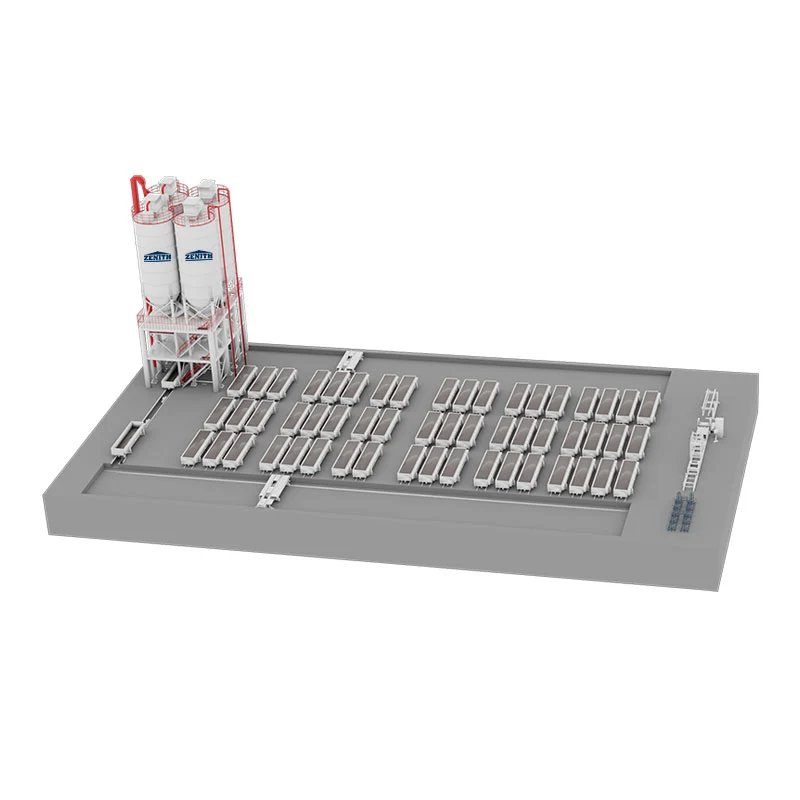
ААЦ блок машине су специјализована опрема за производњу блокова од газираног бетона, а ЗЕНИТХ може бити ваш добављач ових машина. Користећи летећи пепео (након млевења), креч, цемент и гипс као сировине, они производе порозне, лагане блокове кроз процесе као што су млевење сировина, шаржање и мешање, ливење у калупе, статично пењење кисеоником, сечење блокова и аутоклавирање.
ААЦ блок машине укључују основне компоненте система за дозирање, машину за ливење, машину за сечење и аутоклав. Нагибна дизалица се користи за вађење калупа и пренос блокова, са прецизношћу сечења до једног милиметра. Производна линија може да обрађује индустријски отпад као што су грађевински отпад од бетона и каменог угља, постижући искоришћавање ресурса кроз дробљење, просијавање, вибрационо сабијање калупа и аутоклавирање. Отпад од резања се рециклира након мешања са водом, а отпад из аутоклава се дроби и поново користи. Годишњи капацитет производње је 50.000-300.000 кубних метара.
Прерада и одржавање опреме
Фаза прераде сировина
1. Контрола квалитета сировина
Креч: Ефикасан садржај калцијум оксида ≥65%, температура варења >65℃, време варења 10-30 минута (избегавајте недовољно или прегорео креч).
Летећи пепео: Финоћа мора да прође кроз сито са квадратном рупом од 0,08 мм (остатак сита ≤20%), губитак при паљењу <8%.
Индустријски отпад (отпад од угља/грађевински отпад): Након дробљења, величина честица ≤10 мм, садржај игличастих и љускастих честица ≤15%.
2. Рад опреме за предтретман
Дробилица: Редовно проверавајте истрошеност плоче чељусти (нпр. тип ПЕ250×400, брзина вретена 310 о/мин) да бисте спречили улазак металних нечистоћа.
Куглични млин: Контролишите однос материјала, куглица и воде (1:1,5:0,4), очистите екран сваке смене.
Кључне команде за машинско сечење и одржавање
1. Спецификације за сечење гредица
Чврстоћа сечења: Чврстоћа на притисак мора да достигне 0,05-0,07МПа пре сечења (без удубљења када се лагано притисне прстом).
Одржавање машине за сечење: Свакодневно проверавајте напетост жице (пнеуматски притисак затезања 0,4-0,6МПа), одмах замените истрошене жице.
2. Управљање аутоклавом
Брзина повећања/смањења притиска: ≤0,05 МПа/мин (да би се спречило пуцање блока).
Параметри очвршћавања: Одржавајте константан притисак од 1,2-1,5 МПа током 6-8 сати, температура 180-200 ℃.
Заптивање врата аутоклава: Проверите гумени заптивни прстен пре сваког уласка у аутоклав и периодично наносите високотемпературну маст.
Близина купаца је једна од наших предности. Кад год вам затребамо, можете се ослонити на нас. Чинимо све што можемо да вам будемо доступни широм света и да реагујемо што је брже могуће када је то важно.
Слањем контакт форме сагласни сте да се ваши подаци могу користити за обраду вашег захтева (даље информације и обавештења о опозиву могу се наћи у изјави о заштити података).
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића. Политика приватности