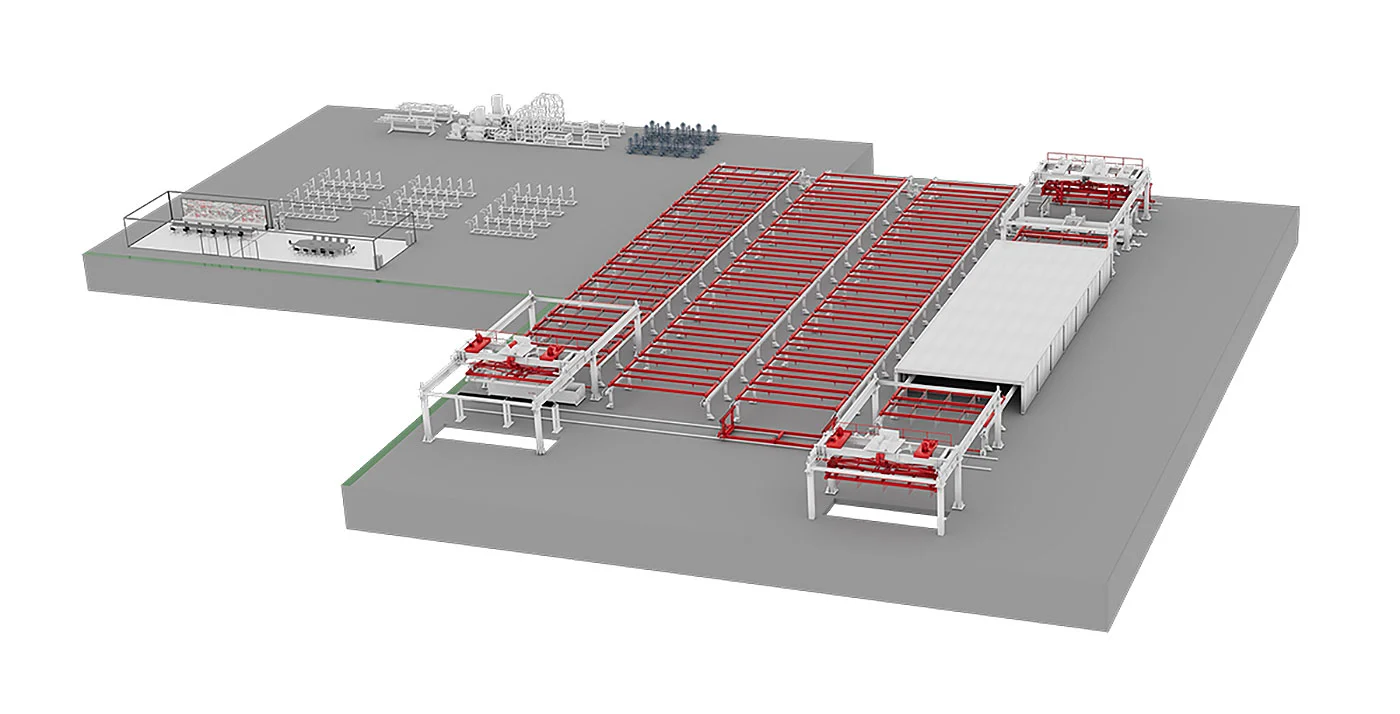
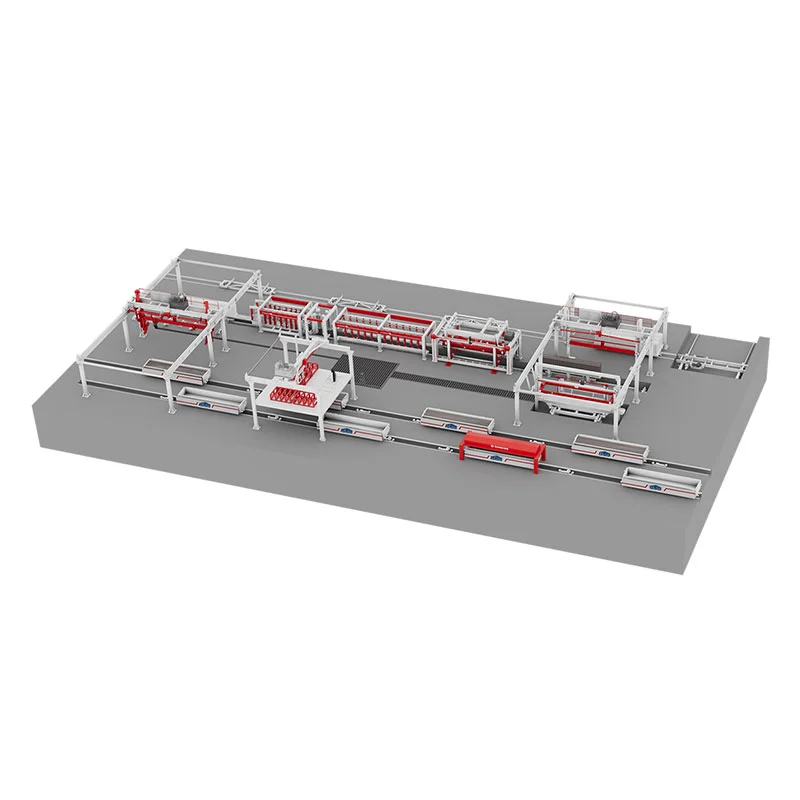
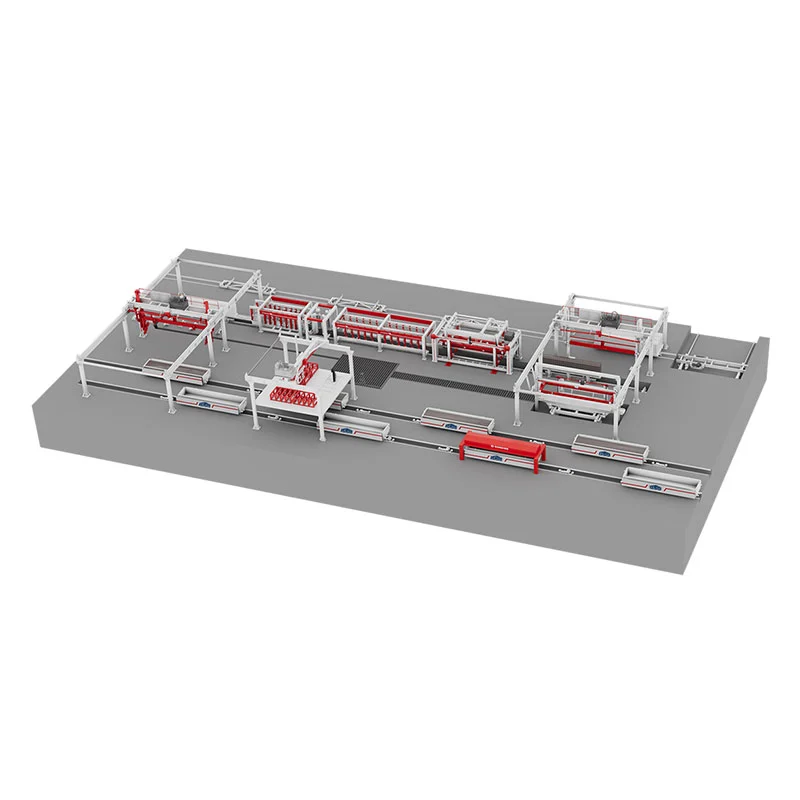
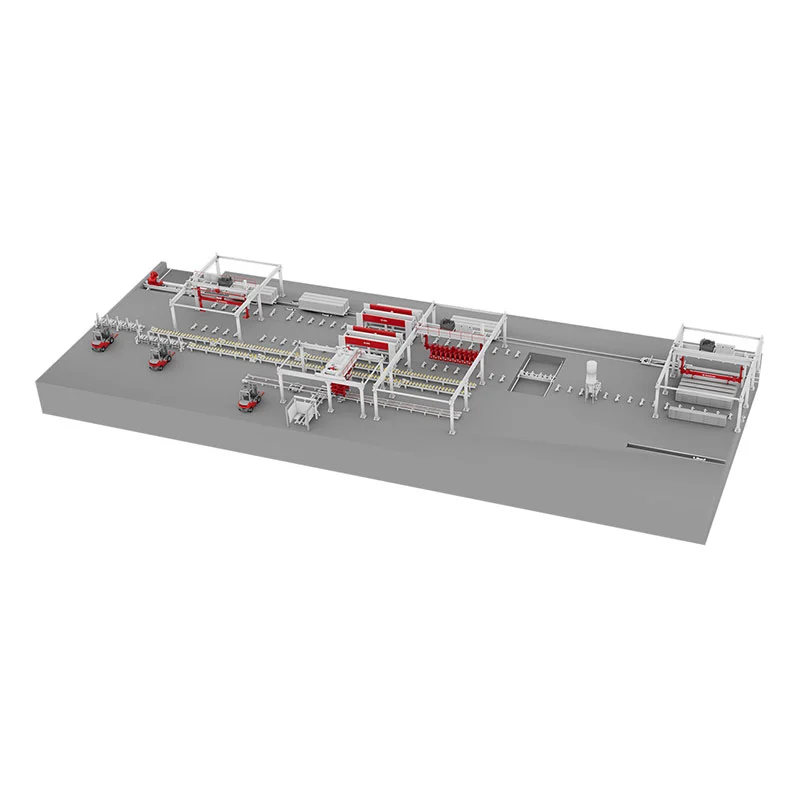
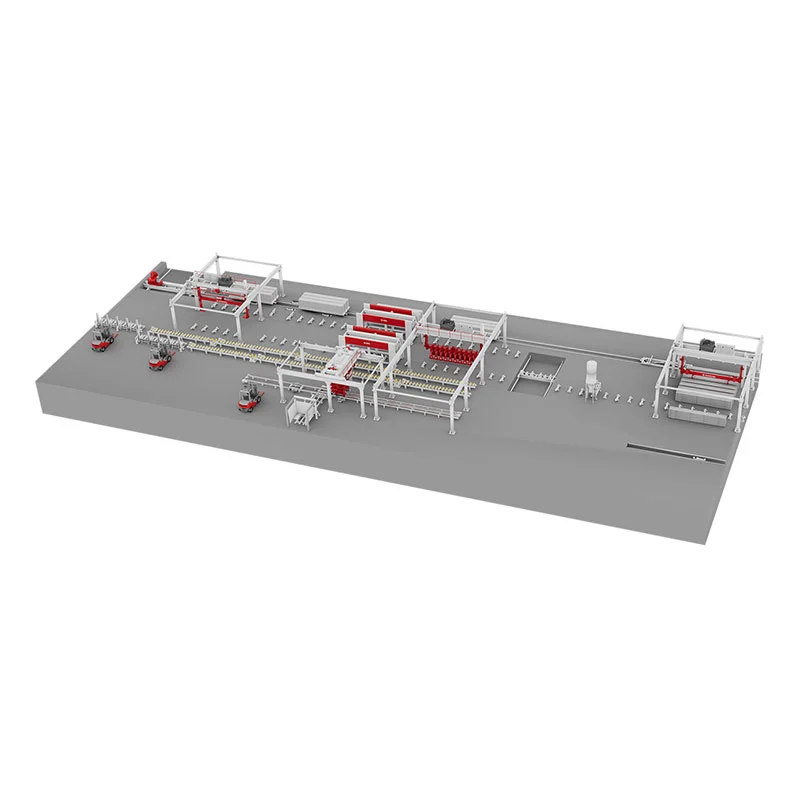
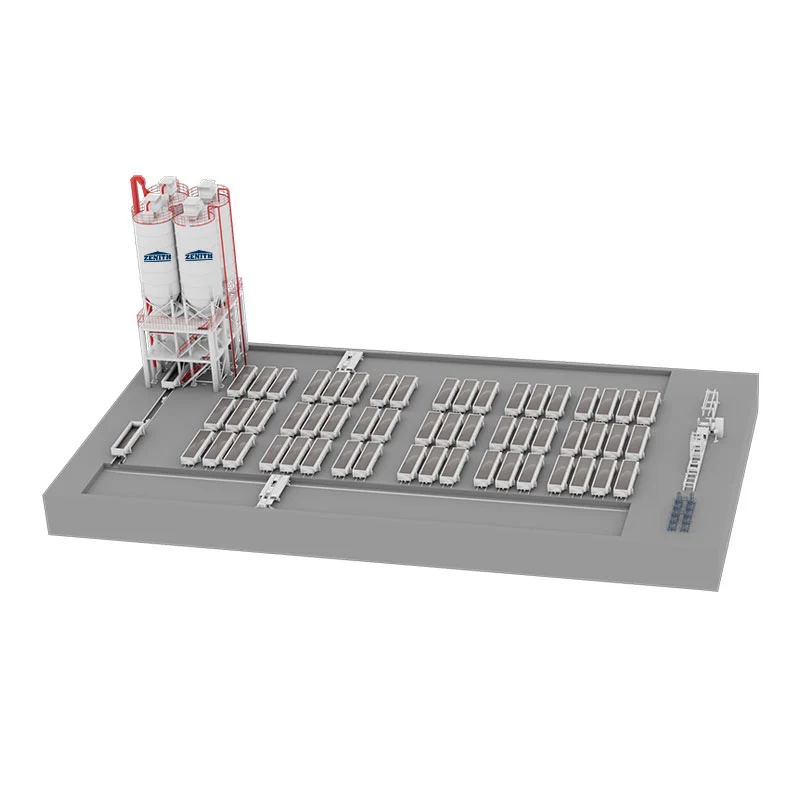
Тражите висококвалитетну, издржљиву опрему за своју радионицу за производњу плоча ААЦ? Партнер са ЗЕНИТХ-ом! Ми смо фабрика која нуди потпуно опремљене машине способне за руковање целокупним процесом производње ААЦ плоча, са годишњим капацитетом од 20.000 до 300.000 кубних метара. Контактирајте нас да започнемо обострано корисну сарадњу.
Наша напредна ААЦ радионица за производњу плоча омогућава високо аутоматизовану, механизовану производњу плоча од газираног бетона (ААЦ). Кроз процесе као што су дозирање, пењење, сечење и аутоклавирање, радионица може да преради летећи пепео, силицијумски песак и шљаку у порозни ААЦ бетон који је лаган, али нуди одличну топлотну и звучну изолацију. Наша опрема је савршено конфигурисана за обраду, посебно у корацима сечења и аутоклавирања, јер један корак одређује прецизност производа, а други је основни процес за квалитет готовог производа.
Преглед производног процеса
1. Складиштење и снабдевање сировинама блокова од газираног бетона: Сировине се транспортују до фабрике камионом. Летећи пепео (или песак, камени прах) се налази централно у складишту сировина и по потреби се утоварује у резервоаре. Цемент у врећама или у расутом стању се складишти у силосу за цемент и по потреби утоварује у резервоаре. Хемикалије и алуминијумски прах се складиште у одвојеним силосима за хемијски и алуминијумски прах и по потреби се посебно транспортују до производне радионице.
2. Прерада сировог материјала блокова од газираног бетона: Летећи пепео (или песак, камени прах) се убацује у млин преко електромагнетног вибрирајућег додавача и тракастог транспортера. Фино млевени летећи пепео (или песак, камени прах) се затим пумпа у резервоаре за стајњак за складиштење.
3. Дозирање газираних блокова, мешање и ливење: Креч и цемент се транспортују пужним транспортером испод силоса за дозирање праха. Материјали се секвенцијално уносе у аутоматску вагу за кумулативно вагање. Пужни транспортер испод ваге равномерно додаје материјале у миксер за ливење.
4. Почетно очвршћавање и сечење газираних блокова: Након ливења, калуп се гура у почетну комору за сушење помоћу транспортног ланца за стварање гаса и почетну кондензацију. Собна температура је 50-70℃, а почетно време сушења је 1,5-2 сата (овај процес се може изоставити у зависности од повољних географских услова). Након почетног очвршћавања, дизалица са негативним притиском подиже оквир калупа и гредицу заједно на сто за сечење са претходно постављеном доњом плочом. Оквир калупа се уклања. Машина за сечење затим врши попречне и уздужне резове и глода крајеве гредице налик хлебу. Оквир калупа се подиже назад на возило за транспорт калупа ради ручног чишћења и одмашћивања, а затим се подиже на калуп за монтажу за следеће ливење. Исечене гредице, заједно са доњом плочом, подижу се на аутомобил помоћу мостне дизалице и слажу у два слоја, са четири носача између сваког слоја. Неколико аутомобила је груписано заједно.
Близина купаца је једна од наших предности. Кад год вам затребамо, можете се ослонити на нас. Чинимо све што можемо да вам будемо доступни широм света и да реагујемо што је брже могуће када је то важно.
Слањем контакт форме сагласни сте да се ваши подаци могу користити за обраду вашег захтева (даље информације и обавештења о опозиву могу се наћи у изјави о заштити података).
Користимо колачиће да бисмо вам понудили боље искуство прегледања, анализирали саобраћај на сајту и персонализовали садржај. Коришћењем овог сајта прихватате нашу употребу колачића. Политика приватности